- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Které součásti formy a standardní součásti jsou nezbytné pro přesné vstřikovací formy?
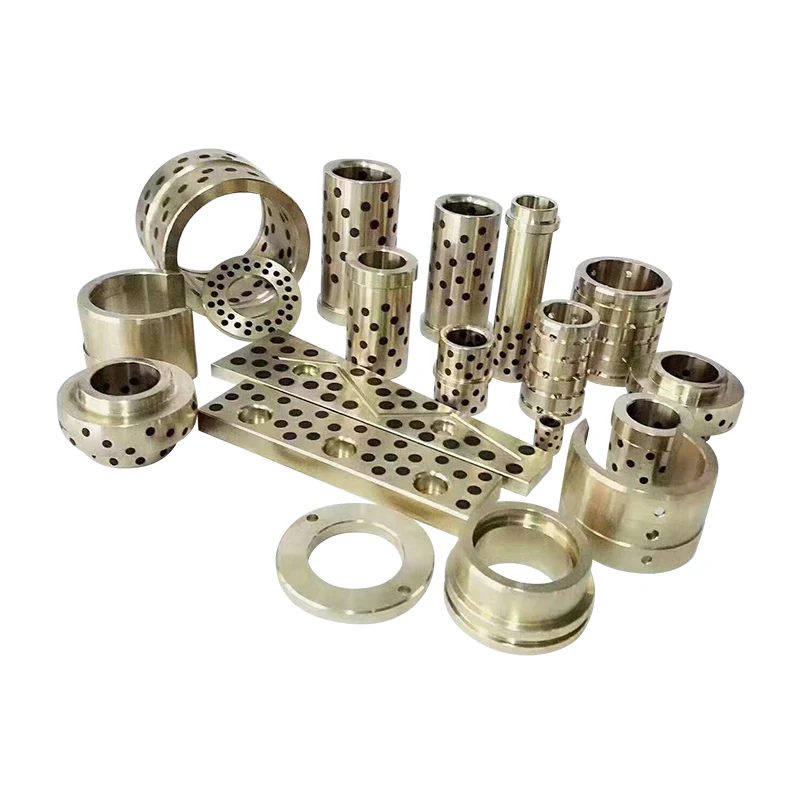
Přesné vstřikování závisí na více než na dutině a jádru. Základna formy poskytuje konstrukční rámec, který drží formovací systém pohromadě, zatímco standardní součásti řídí vyrovnání, pohyb, umístění a vyhazování dílu. Pokud jsou tyto prvky špatně slícované nebo nepřesně vyrobené, mohou nastat problémy, jako je prasknutí, nerovnoměrné opotřebení, nekonzistentní rozměry součástí, obtížné otevírání formy a předčasné selhání nástroje. Výběr vpravoFormovací základna a standardní dílkomponenty je proto základním krokem při budování spolehlivé vstřikovací formy.
Dobře navržená sestava formy kombinuje vhodné deskové materiály, přesné obrábění, spolehlivé vodicí systémy, správně zvolené komponenty vyhazovače a kompatibilní příslušenství. Požadovaná konfigurace se liší podle velikosti formy, charakteristik pryskyřice, uspořádání dutiny, vstřikovacího tlaku, objemu výroby a specifikací vstřikovacího stroje.Moldburger Mold Industry Co., Ltd.dodává základny forem a přesné součásti forem pro průmyslové aplikace se zveřejněnými specifikacemi zahrnujícími ocel P20, ocel třídy 1.2311, vodicí součásti SUJ2 a vyhazovací čepy SKD61. Pochopení funkce a kritérií výběru každé součásti pomáhá konstruktérům forem a nákupním týmům činit informovanější rozhodnutí.
Obsah
1. Jaké základní desky formy jsou nezbytné pro stabilní vstřikovací formu?
2. Které standardní součásti řídí zarovnání, pohyb a vysunutí?
3. Jak by měly být hodnoceny materiály, tolerance a kvalita výroby?
Jaké základní desky formy jsou nezbytné pro stabilní vstřikovací formu?
Základna formy je nosná konstrukce, která drží dutinu, jádro, vodicí systém, vyhazovací mechanismus a další funkční prvky v jejich zamýšlených polohách. Během vstřikování je sestava vystavena upínací síle, vstřikovacímu tlaku, opakovanému otevírání a zavírání a tepelným změnám. Základna si musí za těchto provozních podmínek zachovat rozměrovou stálost. I když byly dutina a jádro přesně obrobeny, nedostatečná tuhost desky nebo špatné vyrovnání může ovlivnit konečný lisovaný díl.
Uspořádání desek závisí na konstrukci formy. Konvenční dvoudesková forma běžně obsahuje horní upínací desku, dutinovou desku, jádrovou desku, nosnou desku, distanční bloky, vyhazovací desky a spodní upínací desku. Složitější nástroje mohou vyžadovat další desky nebo vložky pro umístění jezdců, zvedáků, horkých vtoků nebo speciálních vyhazovacích uspořádání. Každá deska má definovanou mechanickou roli a její rozměry by měly být určeny spíše uspořádáním formy, než vybrány pouze odkazem na jmenovitou velikost formy.
Které desky tvoří hlavní konstrukční sestavu?
Při specifikaci základny formy se běžně berou v úvahu následující komponenty:
- Horní upínací deska:Připojuje stacionární stranu formy k pevné desce vstřikovacího stroje. Poskytuje montážní povrch pro sestavu horní formy a tam, kde je to potřeba, umístí vtokové pouzdro.
- Dutinová deska:Podporuje vložku dutiny nebo přímo obsahuje obrábění dutiny. Jeho rovinnost, tloušťka a tuhost ovlivňují, jak důsledně je strana dutiny během upínání podepřena.
- Deska jádra:Drží vložku jádra nebo prvky tvořící jádro. Musí udržovat navržený vztah s deskou s dutinou během opakovaných výrobních cyklů.
- Nosná deska:Zesiluje sestavu na straně jádra a pomáhá odolávat ohýbání při vstřikovacím tlaku. Požadovaná tloušťka a uspořádání podpěry závisí na projektované ploše, uspořádání dutiny a očekávaném zatížení lisováním.
- Distanční bloky:Vytvořte prostor potřebný pro pohyb sestavy vyhazovače. Jejich rozměry určují dostupný vyhazovací zdvih a musí umožňovat dostatečnou vůli pro pohyblivé části.
- Deska držáku vyhazovače a deska vyhazovače:Držte a zatlačte vyhazovací kolíky, pouzdra a další vyhazovací prvky. Jejich pohyb by měl zůstat paralelní a bez rušení.
- Spodní upínací deska:Připojuje pohyblivou stranu formy k pohyblivé desce a poskytuje požadované montážní a podpůrné rozhraní.
Tyto desky fungují jako propojený mechanický systém. Například zvětšení tloušťky nosné desky může zlepšit odolnost proti průhybu, ale také ovlivňuje celkovou výšku formy a dostupný prostor stroje. Podobně může změna výšky distančního bloku ovlivnit zdvih vyhazovače a prostor dostupný pro vratné komponenty. Při kontrole návrhu by se proto mělo brát v úvahu kompletní naskládání talířů, nikoli zacházet s každým talířem jako s nezávislou položkou nákupu.
Jaké specifikace materiálu a tvrdosti jsou relevantní?
Výběr materiálu by měl odrážet mechanické požadavky kladené na každou desku. Publikované informace o základu forem ProSeries od společnosti Moldburger Mold Industry Co., Ltd. identifikují jako základní materiál předtvrzenou ocel P20 a ocel třídy 1.2311. Uvedená tvrdost je 28 až 32 HRC, pevnost v tahu 965 až 1200 N/mm² a minimální mez kluzu 800 N/mm². Tyto hodnoty poskytují referenci pro vyhodnocení uvedené konfigurace ProSeries, ale kupující by měli potvrdit materiálový certifikát a specifikaci platnou pro přesnou objednávku.
| Komponent | Publikovaný materiál | Publikovaná tvrdost | Uvedený stav povrchu |
| Upínací desky A a B | P20 / 1,2311 | 28 až 32 HRC | Broušená a leštěná |
| Nosná deska S | uhlíková ocel 1045 | 18 až 22 HRC | Země |
| Pouzdro vyhazovače C a D | P20 / 1,2311 | 28 až 32 HRC | Země |
| Vodicí sloupky a pouzdra | Ložisková ocel SUJ2 | 58 až 62 HRC | Kalené a broušené |
| Vyhazovací kolíky | Nástrojová ocel SKD61 / H13 | 48 až 52 HRC | Přesné broušení |
Pro univerzální formu se často volí P20, protože nabízí praktickou rovnováhu mezi obrobitelností, leštitelností a mechanickým výkonem. Nástroje s vyšším namáháním mohou vyžadovat jinou jakost oceli nebo podstatnější uspořádání podpěry. Volba materiálu by měla také brát v úvahu tvarovací pryskyřici. Plasty vyztužené skelnými vlákny mohou například zvýšit abrazivní opotřebení povrchů forem a pohyblivých součástí. Korozivní nebo na vlhkost citlivé zpracovatelské prostředí může ve vybraných oblastech vyžadovat materiály odolné proti korozi.
Jak by měly být rozměry základny formy přizpůsobeny stroji?
Fyzická kompatibilita je stejně důležitá jako kvalita materiálu. Základna formy musí odpovídat rozměrům desky stroje a rozteči spojovacích tyčí, zatímco její ustavovací kroužek, montážní otvory, celková výška a rozhraní vyhazovače musí odpovídat specifikaci stroje. Návrhář formy musí také vzít v úvahu dostupné denní světlo, maximální zdvih otevření, minimální tloušťku formy a upínací kapacitu stroje.
Publikovaná matice velikostí ProSeries poskytuje pět referenčních konfigurací. Níže uvedené obrázky popisují uvedené rozměry desek a celkovou výšku, nejedná se o univerzální rozsah velikostí pro každý přizpůsobený základ formy.
| Velikost základny | Tloušťka desky | B tloušťka desky | S tloušťka desky | Celková výška |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Při kontrole nabídky by náš technický tým měl obdržet výkres formy, model stroje, informace o pryskyřici, uspořádání dutin a očekávaný objem výroby. Tyto podrobnosti pomáhají určit, zda je vhodná standardní konfigurace nebo zda je třeba upravit tloušťku desky, umístění podpěr, rozložení chlazení nebo montážní detaily. Společnost Moldburger Mold Industry Co., Ltd. poskytuje možnosti základny forem pro aplikace vstřikování a kupující by měli před zahájením výroby potvrdit konečný výkres a harmonogram materiálu.
Které standardní součásti řídí zarovnání, pohyb a vysunutí?
Standardní součásti jsou často menší než hlavní formovací desky, ale jejich vliv na opakovatelnost je značný. Vedou pohyb otevírání a zavírání, udržují poloviny formy v zamýšleném vztahu, uvolňují lisovaný výrobek a chrání pohyblivé sestavy před nežádoucím posunutím. Forma může mít tuhou základnu a přesně obrobenou dutinu a přitom stále vyrábět nekonzistentní díly, pokud jsou její vodicí nebo vyhazovací součásti nesprávně specifikovány.
Výběr standardních součástí by měl začít pohybem a funkčními požadavky formy. Jednoduchá dvoudesková forma může používat konvenční uspořádání vodícího sloupku a pouzdra s vyhazovacími kolíky. Forma s hlubokými žebry, válcovitými prvky, podříznutím nebo jemnými kosmetickými povrchy může vyžadovat vyhazovací pouzdra, zvedáky, otěrové desky nebo další vodicí a zajišťovací prvky. Počet a uspořádání těchto součástí by mělo být určeno při návrhu formy.
Proč jsou vodicí sloupky a vodicí pouzdra nezbytné?
Vodicí sloupky a vodicí pouzdra řídí vzájemnou polohu pohyblivých a stacionárních polovin formy při otevírání a zavírání. Jejich účelem je navést sestavu do správné polohy předtím, než se dutina a jádro setkají. Přesné vedení pomáhá omezit nerovnoměrný kontakt, chránit dělicí plochy a udržovat opakovatelné vyrovnání během mnoha formovacích cyklů.
Typický vodicí systém zahrnuje kalené sloupky instalované na jedné straně formy a odpovídající pouzdra instalovaná na druhé straně. Dosednutí mezi dvěma součástmi musí umožňovat hladký pohyb a zároveň omezovat nadměrnou boční vůli. Příliš velká vůle může umožnit nechtěný pohyb a zvýšit riziko vychýlení. Příliš těsné uložení může způsobit tření, generování tepla, poškrábání nebo zadření, zvláště když je mazání nedostatečné nebo je forma vystavena znečištění.
Publikovaná specifikace ProSeries identifikuje ložiskovou ocel SUJ2 pro vodicí sloupky a pouzdra s tvrdostí 58 až 62 HRC a kalenou a broušenou povrchovou úpravou. Toto je smysluplná reference materiálu a tvrdosti pro uvedenou konfiguraci. Kupující by však měli také zkontrolovat skutečný průměr sloupku, pracovní délku, délku pouzdra, třídu lícování, drsnost povrchu, uspořádání mazání a rozměrové tolerance na výkresu součásti.
Vodicí systémy by měly být navrženy podle velikosti a hmotnosti formy. Velké formy mohou potřebovat další vodicí prvky nebo doplňkové vyrovnávací prvky pro zvládnutí nerovnoměrného zatížení. U forem s bočními akcemi musí konstruktér také zajistit, aby vodicí sloupky, úhlové čepy, jezdce a blokovací bloky nepřekážely během otevírací sekvence. Vodicí systém by měl být zkontrolován na opotřebení a stav mazání během plánované údržby formy.
Jak vyhazovací kolíky a pouzdra ovlivňují uvolnění součásti?
Vyhazovací systém odebírá lisovanou součást z jádra po ochlazení a otevření formy. Vyhazovací kolíky se běžně používají k tlačení na vhodné oblasti součásti, zatímco vyhazovací objímky jsou užitečné kolem válcových výstupků nebo kolíků jádra, kde je vyžadována okolní kontaktní plocha. Volba závisí na geometrii součásti, tloušťce stěny, úhlu úkosu, smrštění materiálu a umístění přijatelných vyhazovacích značek.
Umístění kolíků vyhazovače je rozhodnutím návrhu, nikoli pouze záležitostí rovnoměrného rozložení kolíků. Síla by měla být aplikována na oblasti, které mohou odolat vymršťovacímu zatížení bez zanechání viditelných stop, deformace nebo vybělení stresu. Tenké stěny a úzká žebra mohou vyžadovat jiné uspořádání vyhazování než tlusté konstrukční části. Pokud součást silně sevře jádro, konstruktér možná bude muset zvýšit účinnou vyhazovací plochu nebo upravit úkos a povrchovou úpravu, než se spoléhat na několik silně zatížených kolíků.
Čepy vyhazovače musí být rovné, správně nasazené a dostatečně podepřené. Nadměrná délka bez podepření může zvýšit riziko ohnutí. Nesprávná výška kolíku může způsobit stopy nebo nerovnoměrné uvolnění, zatímco špatné vyrovnání může způsobit odření kolíku o otvor. Objímky vyhazovače vyžadují podobnou pozornost, pokud jde o soustřednost a vůli chodu, protože fungují kolem čepu jádra a během vyhazování mohou být vystaveny bočnímu zatížení.
Pro publikovanou konfiguraci ProSeries je uvedeným materiálem vyhazovacího kolíku nástrojová ocel SKD61 H13 s tvrdostí 48 až 52 HRC a přesně broušeným povrchem. Tato specifikace by měla být považována spíše za referenční pro uvedenou konfiguraci výrobku než za předpoklad, že každý vyhazovací kolík nebo pouzdro používá stejnou třídu. Kupující by si měli ověřit průměr, délku, styl hlavy, geometrii hrotu, tvrdost a jakýkoli speciální povlak nebo povrchovou úpravu požadovanou pro aplikaci.
Které další součásti doplňují systém pohybu formy?
K dosažení spolehlivého provozu formy může být zapotřebí několik dalších součástí. Jejich použití závisí na architektuře formy a typu lisovaného výrobku.
- Zpětné kolíky:Pomozte vrátit sestavu vyhazovače do původní polohy, když se forma zavírá. Jejich délka a uspořádání kontaktů musí odpovídat konstrukci vyhazovací desky.
- pružiny:Zajistěte návratovou sílu nebo řízený pohyb ve vybraných mechanismech. Výběr pružiny by měl vzít v úvahu provozní zatížení, rozsah stlačení, únavovou životnost, provozní teplotu a dostupný prostor pro instalaci.
- Lokalizační kroužek:Umístí formu vzhledem k trysce vstřikovacího stroje a polohovacímu otvoru. Jeho rozměry musí odpovídat rozhraní stroje a uspořádání vtoku formy.
- Vtokové pouzdro:Poskytuje vstupní cestu pro roztavený plast z trysky stroje do systému žlabu formy. Poloměr trysky, rozměry otvoru a geometrie sedla musí být kompatibilní.
- Nosné desky:Chraňte kluzné kontaktní povrchy v oblastech, jako jsou jezdce a jiné mechanismy pohyblivých forem. Mohou být vyměněny, když opotřebení dosáhne nepřijatelné úrovně, což pomáhá chránit dražší struktury forem.
- Příslušenství průvodce:Může obsahovat další vodítka, zarážky a součásti zarovnání pro konkrétní rozvržení forem. Přesná konfigurace by se měla řídit schváleným výkresem formy.
- Komponenty zámků a limitů:Ovládejte vybrané fáze pohybu formy nebo poskytujte funkce polohování v návrzích, které je vyžadují.
- Těsnění a zátky:Podporujte požadavky na chladicí kanál a kapalinový okruh tam, kde je to specifikováno konstrukcí formy. Jejich materiál a tlaková třída musí být vhodné pro provozní podmínky.
Ne každá forma vyžaduje všechny komponenty v tomto seznamu. Například základní forma nemusí potřebovat zvedáky nebo složité blokovací bloky, zatímco forma s bočními podříznutími může při dokončení své pohybové sekvence záviset na jezdcích, úhlových čepech a otěrových deskách. Seznam součástí by měl být vygenerován z výkresu sestavy formy a kusovníku, přičemž každému dílu je přiřazena jasná funkce a referenční číslo.
Společnost Moldburger Mold Industry Co., Ltd. uvádí mezi kategoriemi součástí forem vodicí sloupky a otěrové desky, vodítka a další příslušenství forem a vyhazovací kolíky a vyhazovací pouzdra. Při nákupu těchto dílů by naše specifikace nákupu měla identifikovat typ součásti, číslo výkresu, materiál, tvrdost, rozměry, povrchovou úpravu a množství. To snižuje nejednoznačnost mezi vizuálně podobnými součástmi, které mohou mít různé funkční požadavky.
Jak by se měly hodnotit materiály, tolerance a kvalita výroby?
Přesnost není stanovena pouze názvem materiálu nebo seznamem strojů. Je výsledkem řízeného vztahu mezi požadavky na design, stavem suroviny, procesy obrábění, tepelným zpracováním, broušením, montáží a kontrolou. Součást může splňovat své jmenovité rozměry, ale přesto má špatný výkon, pokud její rovinnost, rovnoběžnost, soustřednost, tvrdost nebo povrchová úprava nejsou pro danou aplikaci vhodné. Kupující by proto měli zhodnotit výrobní a kontrolní požadavky spolu se specifikací produktu.
Jak by měly být třídy oceli přizpůsobeny funkcím součástí?
Různé součásti formy jsou vystaveny různým formám mechanického namáhání a opotřebení. Velká deska musí poskytovat strukturální podporu a udržovat svou geometrii. Vodicí sloupek zažívá opakovaný klouzavý kontakt. Vyhazovací kolík je vystaven tlakové síle, tření a opakovanému pohybu. Výběr jednoho materiálu pro každou součást by ignoroval tyto různé provozní podmínky.
Informace o produktu zveřejněné Moldburger Mold Industry Co., Ltd. identifikují několik možností oceli pro aplikace na bázi formy, včetně P20, 4140, H13, nerezové oceli a S7. Uvedené popisy spojují P20 s univerzálními aplikacemi forem a dobrou obrobitelností, 4140 s pevností a houževnatostí, H13 s tepelnou odolností, nerezovou ocelí s odolností proti korozi a S7 s odolností proti nárazu. Toto jsou reference výběru, nikoli zaměnitelné záruky. Správná třída závisí na součásti, pryskyřici, teplotě zpracování, očekávaném opotřebení a požadavcích na údržbu.
Například P20 může být vhodný pro mnoho univerzálních desek, zatímco H13 je často zvažován tam, kde vyšší tepelné požadavky nebo specifické podmínky opotřebení odůvodňují jeho použití. Třída nerezové oceli může být relevantní v aplikacích, kde je důležitá odolnost proti korozi, ale přesná třída a tepelné zpracování stále vyžadují potvrzení. Kupující by také měl rozlišovat mezi základním materiálem desky a materiály použitými pro vložky, vodicí prvky, vyhazovače a opotřebitelné součásti.
Tepelné zpracování je dalším důležitým aspektem. Tvrdost ovlivňuje odolnost proti vtlačení a opotřebení, ale samotná tvrdost nepopisuje houževnatost, rozměrovou stabilitu nebo odolnost proti praskání. Pokud je součást po hrubovacím obrábění kalena, měl by výrobní plán počítat s možným zkreslením a potřebou broušení načisto. U součástí vyžadujících těsné lícování by kontrola měla probíhat po konečné fázi obrábění a tepelného zpracování, nikoli pouze před nimi.
Které rozměrové tolerance si zaslouží největší pozornost?
Ne každý rozměr na výkresu formy má stejnou funkční důležitost. Celková délka a šířka desky může mít relativně širokou toleranci, zatímco vodicí otvory, polohovací prvky, kapsy pro vložky a posuvná rozhraní mohou vyžadovat mnohem bližší kontrolu. Užitečný inspekční plán identifikuje kritické rozměry pro funkci a definuje, jak budou měřeny.
Mezi typické oblasti vyžadující pozornost patří:
- Rovinnost a rovnoběžnost desky:Ovlivněte, jak se forma zavírá a jak se upínací zatížení rozloží v sestavě.
- Poloha vodícího otvoru:Určuje vztah mezi vodicím systémem a deskami dutiny a jádra.
- Průměr a přímost vodícího sloupku:Ovlivňuje přizpůsobení běhu, tření a opakovatelné vyrovnání.
- Rozměry vkládací kapsy:Zjistěte, zda lze vložky dutin a jádra správně umístit a udržet.
- Poloha a průměr otvoru vyhazovače:Ovlivněte pohyb čepu a riziko odření nebo zadření.
- Stav dělící plochy:Ovlivňuje uzavření formy a riziko vzplanutí způsobené špatným kontaktem nebo poškozením.
- Vlastnosti montáže a umístění:Musí odpovídat vstřikovacímu stroji a schválenému designu formy.
Stránka se základnou forem ProSeries uvádí CNC obrábění desek a součástí a popisuje výrobní přístup, jak je zamýšleno k dosažení přesného vyrovnání a lícování. Na samostatné stránce se specifikacemi výroby forem je uveden standardní rozsah velikostí od 150 mm x 150 mm do 600 mm x 600 mm, standardní povrchová úprava Ra 0,4 mikrometru a tolerance plus nebo mínus 0,01 mm u kritických rozměrů. Tyto údaje patří k této zveřejněné specifikaci a neměly by být automaticky aplikovány na každou sérii základů formy nebo jednotlivé komponenty.
Další základní stránka vstřikovacích forem uvádí jinou sadu standardních velikostí, informace o povrchové úpravě a modelové řady. Protože publikované produktové stránky mohou popisovat různé konfigurace, kupující by si měli vyžádat jeden konsolidovaný výkres a list specifikací pro vybraný model. Konečná nabídka by měla uvádět, jaká tolerance platí pro každý kritický rozměr, jak se měří drsnost povrchu a zda jsou s objednávkou dodávány kontrolní záznamy.
Jaké výrobní a kontrolní procesy podporují opakovatelnost?
Schopnost obrábění je relevantní pouze tehdy, když je spojena s rozměry a vlastnostmi požadovanými konstrukcí formy. CNC frézování a vrtání se používají k výrobě deskových profilů, otvorů, kapes a montážních prvků. Přesné broušení může zlepšit rovinnost, rovnoběžnost a stav povrchu. Drátové EDM lze použít pro profily nebo prvky, které je obtížné vyrobit konvenčním řezáním. K dosažení specifikované tvrdosti může být vyžadováno tepelné zpracování, zatímco rozměrová kontrola ověřuje, zda hotový díl odpovídá výkresu.
Profil společnosti Moldburger Mold Industry Co., Ltd. uvádí CNC stroje od Makino, Dawei a FANUC, elektrické vybíjecí stroje od Makino a Sodick, stroje pro pomalé podávání drátu, brusky Okamoto, soustruhy a souřadnicová měřicí zařízení Hexagon. Uvádí také tým 30 konstruktérů a více než 100 odborných a technických pracovníků. Tyto zveřejněné zdroje udávají rozsah zařízení a personálu popsaný společností, zatímco proces použitý pro individuální zakázku by měl být potvrzen oproti jejímu skutečnému výrobnímu plánu.
Ke kontrole geometrických prvků a porovnání naměřených poloh s technickým výkresem lze použít souřadnicový měřicí stroj. Pro jednodušší rozměry mohou být vhodné kalibrované měřidla, mikrometry, vrtoměry, výškoměry a nástroje pro drsnost povrchu. Metoda kontroly by měla být zvolena podle kontrolované tolerance a geometrie. Výsledek měření má smysl pouze tehdy, má-li přístroj vhodné rozlišení, stav kalibrace a definovaný postup měření.
Dokumentace kvality by v ideálním případě měla obsahovat certifikát materiálu, zprávu o tvrdosti, pokud je specifikována, výsledky rozměrové kontroly kritických vlastností a záznamy o jakémkoli zvláštním procesu požadovaném výkresem. U opakovaných objednávek pomáhá zachování schválených výkresů a kontrolních kritérií udržovat konzistenci mezi dávkami. Pokud je součást určena k nahrazení stávající součásti, kupující by měl poskytnout původní výkres nebo ověřený vzorek a identifikovat všechny změny oproti předchozí revizi.
Jak mohou kupující snížit rizika související s nákupem a montáží?
Týmy nákupu často porovnávají součásti forem podle jednotkové ceny a dodací lhůty. Na těchto faktorech záleží, ale měly by být posouzeny s ohledem na kompatibilitu, požadavky na kontrolu a náklady na přerušení výroby. Nízkonákladová vodicí součást, která se předčasně opotřebovává, může vést k problémům s vyrovnáním, údržbou a vyřazením lisovaných dílů. Správně specifikovaný komponent může mít vyšší pořizovací cenu, ale nabízí lepší hodnotu životního cyklu, pokud snižuje prostoje a četnost výměn.
Před zadáním objednávky použijte následující body technické kontroly:
- Potvrďte typ formy, uspořádání desek a rozhraní stroje.
- Poskytněte nejnovější schválený výkres sestavy formy a výkresy součástí.
- Identifikujte třídy materiálů, požadavky na tvrdost a podmínky tepelného zpracování.
- Určete kritické rozměry, geometrické tolerance a drsnost povrchu.
- Potvrďte, zda komponenty musí splňovat normy DME, HASCO, FUTABA nebo jiný určený standard.
- Zkontrolujte zaměnitelnost se stávajícími díly formy a zamýšlenými náhradními součástmi.
- Dohodněte se na kontrolních dokumentech, balení, identifikaci a požadavcích na sledovatelnost.
- Zkontrolujte harmonogram dodávek ve vztahu k obrábění, tepelnému zpracování, broušení a výstupní kontrole.
Informace o základně vstřikovací formy zveřejněné dodavatelem odkazují na kompatibilitu DME, HASCO a FUTABA. Kupující by přesto měli určit konkrétní standardní sérii a požadované rozměry. Fráze „mezinárodní norma“ sama o sobě nestačí, protože různé systémy mohou používat různé rozměry, lícování a konvence součástí. Naše technické nákupní dokumenty by měly specifikovat normu, číslo dílu a revizi všude tam, kde je požadována zaměnitelnost.
U zakázkových projektů může být společnost Moldburger Mold Industry Co., Ltd. hodnocena na základě její schopnosti revidovat výkresy, vyrobit požadovanou konfiguraci desek a součástí a poskytnout relevantní informace o kvalitě. Naše výrobní koordinace by se měla zaměřit na vyřešení technických otázek před výrobou, zejména pokud objednávka obsahuje nestandardní rozměry nebo náhradní díly. Jasný schvalovací proces pomáhá předejít revizím, kterým se po zahájení obrábění nelze vyhnout.
Závěr
Přesná vstřikovací forma se opírá o stabilní základnu formy a koordinovanou sadu standardních součástí. Konstrukční základ tvoří upínací desky, desky dutin a jádra, nosné desky, distanční bloky a pouzdra vyhazovače. Vodicí sloupky, pouzdra, vyhazovací kolíky, objímky, vratné kolíky, vodicí kroužky, pouzdra vtokových kanálků a opotřebitelné součásti podporují přesný pohyb a spolehlivé uvolňování dílů. Výběr materiálu, kontrola rozměrů, kompatibilita se strojem a záznamy o kontrolách určují, zda tyto komponenty spolupracují tak, jak bylo zamýšleno.
Moldburger Mold Industry Co., Ltd.nabízí řešení na bázi forem a standardních součástí podporovaná zveřejněnými specifikacemi materiálů, obráběcími zdroji a kontrolním zařízením. Pokud vyvíjíte novou vstřikovací formu nebo získáváte náhradní součásti, zašlete našemu týmu své výkresy, požadavky na materiál, detaily stroje a očekávané výrobní podmínky. Vyžádejte si technickou revizi a cenovou nabídku k identifikaci vhodné konfigurace pro váš projekt nástrojů.
Často kladené otázky
Otázka: Jaký je rozdíl mezi základnou formy a standardními součástmi formy?
Odpověď: Základna formy je konstrukční sestava desek a nosných prvků, která drží dutinu, jádro, vodicí systém a vyhazovací mechanismus. Standardní součásti formy jsou funkční díly nainstalované v této sestavě nebo kolem ní, jako jsou vodicí sloupky, vodicí pouzdra, vyhazovací kolíky, vyhazovací pouzdra, vratné kolíky, vodicí kroužky a pouzdra vtokových kanálů. Základna formy poskytuje strukturální podporu, zatímco standardní součásti řídí vyrovnání, pohyb, umístění a uvolnění součásti. Oba musí být specifikovány společně, aby se dosáhlo spolehlivého provozu formy.
Otázka: Která ocel se běžně používá pro přesné základny vstřikovacích forem?
Odpověď: Předtvrzená ocel P20 a 1.2311 se běžně používá pro základní desky forem pro všeobecné použití, protože nabízejí praktickou kombinaci obrobitelnosti a mechanického výkonu. Jiné jakosti lze vybrat podle aplikace. Například 4140 je spojen s pevností a houževnatostí, H13 s tepelnou odolností, nerezová ocel s odolností proti korozi a S7 s odolností proti nárazu. Konečná volba by měla vzít v úvahu strukturu formy, pryskyřici, provozní teplotu, podmínky opotřebení, požadovanou tvrdost a materiálovou dokumentaci dodavatele.
Otázka: Proč jsou vodicí sloupky a pouzdra důležité pro přesnost vstřikovacích forem?
A: Vodicí sloupky a pouzdra řídí vzájemnou polohu dvou polovin formy při otevírání a zavírání formy. Správně sladěné komponenty pomáhají dutině a jádru setkat se v zamýšlené poloze, omezují nežádoucí pohyb a chrání dělicí plochy. Jejich průměr, přímost, lícování, tvrdost, povrchová úprava a požadavky na mazání ovlivňují výkon. Nadměrná vůle může přispět k nesouososti, zatímco příliš těsné uložení může způsobit tření, rýhy nebo zadření během opakované operace.
Otázka: Jak by měly být vybrány vyhazovací kolíky pro vstřikovací formu na plasty?
Odpověď: Čepy vyhazovače by měly být vybrány podle geometrie tvarovaného dílu, tloušťky stěny, smrštění materiálu, průvanu a očekávaného odporu proti vysunutí. Jejich kontaktní polohy by měly rozložit uvolňovací sílu, aniž by způsobily viditelné stopy nebo deformaci dílu. Průměr kolíku, délka, styl hlavy, geometrie špičky, tvrdost a lícování s vyhazovací deskou je třeba zkontrolovat podle výkresu formy. Objímky vyhazovače mohou být vhodnější kolem válcových nálitků nebo čepů jádra, kde je potřeba obklopující kontaktní povrch.
Otázka: Jaké informace by měli kupující poskytnout při objednávání přizpůsobené základny formy?
Odpověď: Kupující by měli poskytnout nejnovější výkres sestavy formy, rozměry desky, model stroje, rozteč spojovacích tyčí, detaily desky, polohovací kroužek a montážní požadavky, rozhraní ejektoru, uspořádání dutiny, typ pryskyřice a očekávané výrobní podmínky. Objednávka by měla také specifikovat jakosti materiálu, tvrdost, kritické tolerance, povrchovou úpravu, platné normy a požadované kontrolní dokumenty. Poskytnutí těchto informací před cenovou nabídkou pomáhá výrobci posoudit kompatibilitu, identifikovat speciální požadavky na obrábění a snížit riziko rozměrových nebo montážních problémů.