- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jak různé konfigurace základny formy a standardních dílů ovlivňují montáž formy?
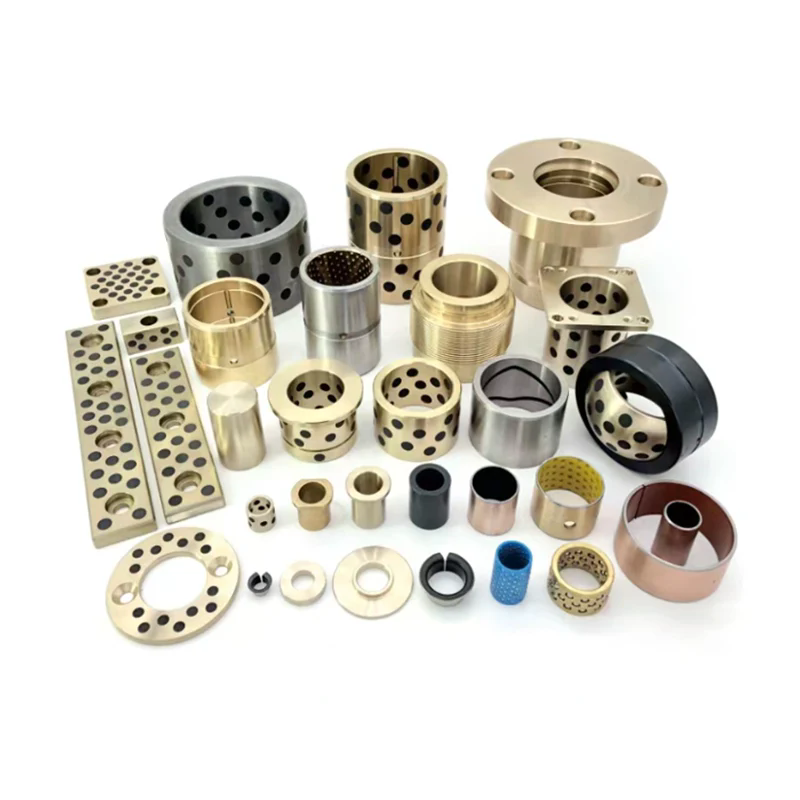
Dvě formy mohou používat stejný design dutiny a stejný proces formování, přesto se jedna sestaví za čtyři dny a druhá zabere tři týdny. Rozdíl často není v dutinové práci. to jeFormovací základna a standardní dílkonfigurace. Základna formy určuje stoh desek, uspořádání vodících sloupků, vyhazovací systém, vratný mechanismus a montážní rozhraní. Standardní díly určují, jak se tyto prvky spojují, jak se nastavují a jak snadno je lze vyměnit. Když jsou tyto konfigurace vybrány bez ohledu na montáž, výrobce formy tráví čas přepracováním kapes, vyrovnávacích desek, zarovnáním vyhazovacích desek a opravou neshodných rozhraní. Když jsou vybrány s ohledem na montáž, forma jde dohromady v předvídatelném pořadí, úpravy jsou minimální a přístup k údržbě je snadný.
Tato příručka je napsána pro nákupní týmy, které nakupují sady Moldbase a Standard Part pro montáž formy. Vysvětluje, jak různé konfigurace ovlivňují sekvenci montáže, toleranční zásobník, dobu seřízení a přístup k údržbě. Každá sekce přistupuje k tématu z jiného úhlu: rozhodnutí, která si vynucuje základ formy, čas, který spotřebují tolerance standardních dílů, rozhraní, která představují nejvyšší riziko, způsob, jakým materiály a tloušťka plechu ovlivňují vyrovnání, a otázky, které by kupující měli položit dodavateli před zadáním objednávky. Účelem obsahu je pomoci kupujícím specifikovat konfigurace, které snižují riziko montáže, spíše než je přenášet na výrobce formy. Naše továrna ve společnosti Moldburger Mold Industry Co., Ltd. dodává sady základny formy a standardních dílů pro montáž forem a níže uvedené pokyny odrážejí problémy s montáží, které při této práci vidíme.
Obsah
- 1. Jaká rozhodnutí vyžaduje konfigurace Moldbase během montáže?
- 2. Jak ovlivňují tolerance standardních dílů dobu montáže a přepracování?
- 3. Která rozhraní standardních součástí představují nejvyšší riziko montáže?
- 4. Jak materiály formovací základny a tloušťka desky ovlivňují vyrovnání a stabilitu?
- 5. Jak by měli kupující porovnávat dodavatele forem a standardních dílů z hlediska připravenosti na montáž?
- 6. Závěr
- 7. Často kladené otázky (FAQ)
1. Jaká rozhodnutí vyžaduje konfigurace Moldbase během montáže?
Konfigurace základny formy a standardního dílu si vynutí řadu rozhodnutí o montáži před umístěním první desky na pracovní stůl. Nejzákladnějším rozhodnutím je typ základny formy: dvoudeskový, třídeskový nebo nestandardní stoh. Nejjednodušeji se montuje dvoudesková základna formy, protože sestava desek je krátká a uspořádání vodících sloupků je přímé. Třídesková základna formy přidává vodicí desku a druhé rozhraní otvoru, což znamená více vodicích sloupků, více vratných pružin a složitější časový vztah mezi deskami. Nestandardní stoh může obsahovat speciální vodicí systém nebo boční akci, ale vyžaduje také vlastní desky a uživatelská rozhraní standardních dílů, která prodlužují dobu montáže.
Druhým rozhodnutím je rozložení desky. Deska A, deska B, ejektorové desky a opěrné desky musí být dimenzovány na dutinu a ejektorový systém. Pokud je plocha vyhazovací desky příliš malá pro počet vyhazovacích kolíků, je nutné kolíky přemístit nebo vyhazovací desku vyměnit. Pokud je rozteč vodících sloupků příliš úzká pro uspořádání dutiny, je nutné formu přepracovat. Níže uvedená tabulka mapuje hlavní volby konfigurace základny formy a jejich montážní důsledky.
| Volba konfigurace | Následek montáže | Otázka zadávání zakázek |
| Dvoutalířový versus třítalířový | Třídeska přidává vodicí desku a další vodicí rozhraní | Je systém vodicích lišt potvrzen před objednáním základny formy? |
| Standardní versus nestandardní zásobník | Nestandardní vyžaduje vlastní desky a přizpůsobené díly | Jsou zakázkové desky dimenzovány a tolerovány? |
| Uspořádání vodícího pilíře | Určuje zarovnání desky a sekvenci montáže | Je uspořádání kompatibilní s uspořádáním dutiny a vyhazovače? |
| Velikost vyhazovací desky | Určuje počet a umístění vyhazovacích kolíků | Je vzor vyhazovače definován před objednáním desky? |
| Uspořádání vratné pružiny | Určuje návrat desky a bezpečnost | Jsou specifikovány pružinové kapsy a předpětí? |
| Montážní rozhraní | Určuje lícování s deskou formovacího stroje | Je tvar vodícího kroužku a drážky svorky potvrzen? |
Třetím rozhodnutím je vyhazovací systém. Vyhazovací deska, vyhazovací kolíky, vratné kolíky a pružiny musí být vybrány jako sada. Neodpovídající sada způsobuje váznutí, nerovnoměrné vysunutí nebo předčasné opotřebení. Čtvrtým rozhodnutím je okruh vody a vzduchu. Umístění vodovodního potrubí a vzduchového potrubí musí být naplánováno před vrtáním desek. Pozdní změna uspořádání chlazení může vyžadovat výměnu desky, což zdržuje celou montáž. Pátým rozhodnutím je uspořádání zvedání a manipulace. Velká základna formy bez správných zvedacích bodů je obtížné bezpečně sestavit a může vyžadovat změny vybavení, které prodlužují čas.
Náš technický tým ve společnosti Moldburger Mold Industry Co., Ltd. spolupracuje s kupujícími na zajištění těchto rozhodnutí před vydáním objednávky Moldbase a Standard Part. Zkontrolujeme rozložení desky, rozteč vodících sloupků, vzor vyhazovače a montážní rozhraní s ohledem na konstrukci dutiny a rozhraní stroje. Cílem je předejít situaci, kdy základna formy dorazí a montážní tým zjistí, že vyhazovací deska nemůže pojmout požadovaný vzor kolíků. Krátká recenze před objednávkou je levnější než výměna desky po objednávce.
2. Jak ovlivňují tolerance standardních dílů dobu montáže a přepracování?
Tolerance standardních dílů ovlivňují dobu montáže, protože každé rozhraní mezi standardním dílem a základnou formy nebo mezi dvěma standardními díly vyžaduje lícování. Vodicí sloupek, který je mírně předimenzovaný, nevstoupí do vodícího pouzdra bez síly. Vratný kolík, který je mírně poddimenzovaný, neudrží vyhazovací desku ve správné poloze. Vyhazovací kolík, který je mírně dlouhý, označí součást nebo předepne vyhazovací desku. Montážní tým tráví čas měřením, vystružováním, vyrovnáváním nebo výměnou dílů, aby dosáhl požadovaného lícování. Níže uvedená tabulka uvádí dobu montáže, kterou tolerance standardních součástí obvykle spotřebují ve středně velké formě.
| Montážní činnost | Typický čas | Hlavní příčina zpoždění | Konfigurační páka |
| Usazení vodícího sloupku a pouzdra | 2 až 6 hodin | Nesouosost nebo nesoulad tolerance | Zadejte odpovídající sady a rozvržení vodících sloupků |
| Vyrovnání vyhazovací desky | 3 až 8 hodin | Uložení zpětného čepu a rovnoběžnost desky | Zadejte tloušťku vyhazovací desky a uložení kolíku |
| Nastavení délky vyhazovacího kolíku | 2 až 6 hodin | Variace délky kolíků a tolerance stohu desek | Zadejte toleranci délky kolíku a přídavek broušení |
| Pružinová kapsa a předpětí | 1 až 4 hodiny | Hloubka kapsy a délka bez pružiny | Zadejte pružinové kapsy a stupeň pružiny |
| Vodicí kroužek a vtokové pouzdro | 1 až 3 hodiny | Soustřednost a rozhraní stroje | Před objednávkou potvrďte rozhraní stroje |
| Vodní a vzduchové armatury | 2 až 5 hodin | Uložení závitu a umístění portu | Zadejte standardní port a typ kování |
Časový rozpis ukazuje, že aktivity související s tolerancí nejsou triviální. Ve středně velké formě mohou představovat 11 až 32 hodin montážního času. Pokud se díly neshodují, čas se může zdvojnásobit, protože tým musí rozebrat, změřit, objednat náhradní díly a znovu sestavit. Rozhodnutí o nákupu, které zkracuje tuto dobu, nespočívá pouze v nákupu užší tolerance. Jde o nákup spárované sady od dodavatele, který kontroluje toleranci napříč celou sestavou. Vodicí sloupek, který je v toleranci, ale není přizpůsobený pouzdru, je stále problém. Párovaná sada eliminuje nesoulad na rozhraní.
Naše továrna naMoldburger Mold Industry Co., Ltd. dodává sady základny formy a standardních dílů se sladěnými páry vodicích sloupků a pouzder, řízenou tloušťkou vyhazovací desky a dokumentovanou tolerancí délky čepu. Dodáme také montážní výkres s předpokládaným lícováním a přídavkem na seřízení. Cílem je zkrátit dobu pokusů a omylů, kterou by jinak montážní tým strávil na lavičce. Když díly dorazí sesouhlasené, ze sekvence montáže se stane ověřovací sekvence spíše než opravná sekvence.
Pro kupujícího je praktickým krokem zahrnutí požadavků na fit do nákupní objednávky. Uveďte uložení vodícího sloupku a pouzdra, rovnoběžnost desky vyhazovače, toleranci délky kolíku vyhazovače a rozměry kapsy pružiny. Dodavatel, který může tyto požadavky písemně potvrdit, je dodavatel, který rozumí montáži. Dodavatel, který poskytuje pouze katalogová čísla, je dodavatelem, který přenechává montáž na montážním týmu.
3. Která rozhraní standardních součástí představují nejvyšší riziko montáže?
Ne každé rozhraní standardních součástí nese stejné montážní riziko. Některá rozhraní jsou shovívavá a některá nemilosrdná. Neúprosná rozhraní jsou ta, kde malá chyba způsobí velké následky: rozhraní vodícího sloupku a pouzdra, rozhraní vyhazovací desky a vratného kolíku, rozhraní pouzdra vtokového kanálu a vodícího kroužku a rozhraní kluzné a otěrové desky. Tato rozhraní určují vyrovnání, vyhození, usazení stroje a funkci boční akce. Níže uvedená tabulka představuje matici rizik pro hlavní rozhraní v sestavě Moldbase a Standard Part.
| Rozhraní | Montážní riziko | Důsledek selhání | Zmírnění |
| Vodicí sloupek a pouzdro | Vysoký | Nesouosost desky, zadření, poškození plísní | Sladěná sada, kontrolované uložení, správné mazání |
| Vyhazovací deska a vratný kolík | Vysoký | Vazba vyhazovací desky, neúplný návrat | Řízené uložení kolíků a rovnoběžnost desek |
| Vtokové pouzdro a vodicí kroužek | Střední až vysoká | Nesoulad rozhraní stroje, netěsnost | Před objednávkou potvrďte rozhraní stroje |
| Posuvná a opotřebitelná deska | Vysoký | Skluzová vazba, špatná kvalita dílu | Kontrolovaná tloušťka otěrové desky a předpětí |
| Vyhazovací kolík a vložka dutiny | Střední | Značka kolíku, zlomení čepu | Tolerance délky čepu a uložení otvoru |
| Pružinová a pružinová kapsa | Nízká až střední | Jarní únava, selhání návratu | Ovládání hloubky kapsy a sklonu pružiny |
Rozhraní vodícího sloupku a pouzdra představuje nejvyšší riziko, protože řídí vyrovnání celého stohu desek. Pokud nejsou vodicí sloupky rovnoběžné nebo pouzdra nejsou soustředná, desky se zavážou. Montážní tým se pokusí problém napravit vystružováním pouzder nebo vyrovnáním desek, ale tyto opravy nemusí vyřešit hlavní příčinu. Správným zmírněním je specifikovat sladěný vodicí sloupek a sadu pouzder a potvrdit rozvržení vodícího sloupku proti stohu desek. Rozhraní vyhazovací desky a vratného kolíku je druhým největším rizikem, protože řídí pohyb vyhazovací desky. Příliš utažený vratný kolík zaváže desku a příliš volný vratný kolík umožní naklonění desky. Zmírnění spočívá ve specifikaci vzájemného uložení kolíků a rovnoběžnosti desky.
Naše továrna ve společnosti Moldburger Mold Industry Co., Ltd. zachází s těmito vysoce rizikovými rozhraními jako s řízenými charakteristikami v naší dodávce Moldbase a Standard Part. Se zásilkou poskytujeme data přizpůsobení, data paralelismu a výkresy rozhraní. Před uvolněním objednávky také kontrolujeme rozhraní stroje s kupujícím. Cílem je zajistit, aby byla vysoce riziková rozhraní ověřitelná při montáži, nikoli zjistitelná při zkoušce.
Pro kupujícího je matice rizik nástrojem pro prioritizaci požadavků nákupní objednávky. Vysoce riziková rozhraní by měla mít v objednávce explicitní požadavky na přizpůsobení a toleranci. Rozhraní se středním rizikem by měla mít kontrolní data. Rozhraní s nízkým rizikem mohou být pokryta standardním systémem kvality dodavatele. Tento víceúrovňový přístup soustředí úsilí při nákupu tam, kde má největší vliv na montáž.
4. Jak materiály formovací základny a tloušťka desky ovlivňují vyrovnání a stabilitu?
Základní materiály formy a tloušťka desek ovlivňují vyrovnání a stabilitu, protože určují, jak se sestava desek chová při zatížení a teplotě. Tenká deska se při stejné upínací síle prohne více než tlustá deska. Materiál s vysokým koeficientem tepelné roztažnosti mění rozměr více než materiál s nízkým koeficientem. Materiál s nízkou tvrdostí se rychleji opotřebovává na rozhraní vodícího sloupku a pouzdra. Tyto efekty se hromadí ve stohu a projevují se jako chyba zarovnání v dutině. Níže uvedená tabulka porovnává běžné základní materiály forem a jejich vliv na montáž.
| Materiál | Typická tloušťka desky | Efekt vyrovnání a stability | Zvažování montáže |
| Předtvrzená ocel P20 | 25 až 80 mm | Dobrá stabilita, střední odolnost proti opotřebení | Standardní volba pro obecné formy |
| Předtvrzená ocel 718H | 30 až 100 mm | Lepší leštitelnost a stabilita | Vhodné pro velké formy |
| uhlíková ocel S50C | 20 až 60 mm | Nižší tvrdost, vyšší opotřebení na vodicím rozhraní | Použití pro maloobjemové formy |
| Hliníková slitina | 20 až 50 mm | Vysoká tepelná roztažnost, nižší tuhost | Použití pro prototypové nebo maloobjemové formy |
Tloušťka desky není jen otázkou pevnosti. Je to problém se zásobníkem tolerance. Celková výška stohu určuje výšku uzavření formy a lícování se strojem. Pokud je deska A nebo deska B tlustší než standardní, musí být vyhazovací deska a opěrná deska upraveny tak, aby byla zachována výška stohu. Pokud je vyhazovací deska tenčí než standardní, je třeba upravit délku vyhazovacího kolíku. Tyto úpravy nejsou obtížné, ale prodlužují dobu montáže a představují příležitost k chybám. Konfigurace základny formy, která používá standardní tloušťku plechu, snižuje zátěž při seřizování.
Volba materiálu také ovlivňuje tepelné chování. Ve formě, která běží při zvýšené teplotě, se svazek desek roztahuje. Pokud jsou vodicí sloupky a pouzdra vyrobeny z materiálů s různými koeficienty roztažnosti, uložení se mění s teplotou. Správné uložení při pokojové teplotě může být při provozní teplotě příliš těsné nebo příliš volné. Montážní tým musí tento efekt zohlednit při výběru vodícího sloupku a vůle pouzdra. Náš technický tým ve společnosti Moldburger kontroluje provozní teplotu a kombinaci materiálů, když dodáváme sadu Moldbase a Standard Part. Doporučujeme vůli vodícího sloupku a materiál desky, který udrží vyrovnání při provozní teplotě.
Pro kupujícího by specifikace materiálu a tloušťky měla být svázána s provozními podmínkami formy. Standardní základ formy P20 je vhodný pro mnoho forem při pokojové teplotě. Vysokoteplotní forma nebo velká forma může vyžadovat jiný materiál a jinou tloušťku desky. Dodavatel by měl být schopen vysvětlit, proč je navržená konfigurace vhodná pro danou aplikaci, nikoli pouze nabídnout katalogový standard.
5. Jak by měli kupující porovnávat dodavatele forem a standardních dílů z hlediska připravenosti na montáž?
Kupující by měli porovnávat dodavatele z hlediska připravenosti k montáži tím, že vyhodnotí schopnost dodavatele dodat odpovídající, zdokumentovanou a připravenou sadu, spíše než kolekci dílů z katalogu. Hodnocení by mělo zahrnovat technickou podporu dodavatele, kontrolu tolerance, dokumentaci a spolehlivost dodávky. Níže uvedená tabulka poskytuje rámec pro srovnání dodavatelů.
| Oblast hodnocení | Na co se ptát | Silná odezva dodavatele | Slabá odezva dodavatele |
| Technická podpora | Můžete před objednávkou zkontrolovat rozložení desky a vzor vyhazovače? | Poskytuje recenzi a vyznačený výkres | Uvádí pouze katalogová čísla |
| Kontrola tolerance | Jaké jsou tolerance vodícího sloupku a vyhazovací desky? | Poskytuje odpovídající nastavená data a kontrolní limity | Odkazuje na obecnou katalogovou toleranci |
| Dokumentace | Jaký výkres sestavy a údaje o uložení jsou zahrnuty? | Poskytuje montážní výkres a montážní stůl | Poskytuje pouze seznam balení |
| Potvrzení rozhraní | Jak potvrdíte rozhraní stroje? | Vyžádá si data desky stroje a potvrdí | Předpokládá standardní rozhraní |
| Spolehlivost dodání | Jaká je dodací lhůta pro kompletní sadu? | Poskytuje plán s dostupností desek a dílů | Cituje pouze základnu formy, nikoli standardní díly |
Nejsilnější odezva dodavatele je taková, která zahrnuje technickou kontrolu před objednávkou. Přezkoumání uspořádání desky oproti vzoru vyhazovače, rozteče vodících sloupků vůči uspořádání dutiny a rozhraní stroje vůči vodícímu kroužku je malá snaha, která zabrání velkým problémům s montáží. Dodavatel, který nabízí tuto recenzi, je dodavatel, který rozumí procesu montáže. Dodavatel, který uvádí pouze katalogová čísla, je dodavatelem, který prodává díly, nikoli montážní připravenost.
Naše továrna v Moldburger Mold Industry Co., Ltd. poskytuje tento technický přehled jako součást naší Moldbase a standardních dílů. Zkontrolujeme výkres, potvrdíme rozhraní a poskytneme výkresu sestavy data lícování. Potvrzujeme také dostupnost standardních dílů se základnou formy, takže kompletní sada dorazí společně. Cílem je poskytnout kupujícímu sadu, která je připravena k sestavení, nikoli sadu, která vyžaduje druhou objednávku k dokončení sestavení. Pokud porovnáváte dodavatele pro projekt montáže formy, kontaktujte náš tým a prodiskutujte připravenost vaší sestavy základny formy a konfigurace standardních dílů.
6. Závěr
Různé konfigurace základny formy a standardních dílů ovlivňují montáž formy prostřednictvím rozhodnutí o stohu desek, tolerance na rozhraních standardních dílů, úroveň rizika vysokozatížených rozhraní a výběr materiálu a tloušťky, které určují vyrovnání a stabilitu. Konfigurace, která je vybrána s ohledem na montáž, snižuje čas strávený montáží, podložkou a přepracováním. Konfigurace, která je zvolena bez tohoto uvážení, přenáší montážní riziko na výrobce formy. Pro týmy zásobování je klíčem specifikovat konfiguraci podle pořadí montáže, vyžadovat spárované sady a fit data a vybrat dodavatele, který zkontroluje rozhraní před uvolněním objednávky. Naše továrna ve společnosti Moldburger Mold Industry Co., Ltd. dodává sady Moldbase a Standard Part s technickou kontrolou, přizpůsobenými tolerancemi a montážní dokumentací. Pokud plánujete projekt montáže formy, kontaktujte náš tým, aby zkontroloval vaši konfiguraci před zadáním objednávky.
7. Často kladené otázky (FAQ)
Otázka 1: Jaký vliv má volba mezi dvoudeskovou a třídeskovou základnou formy na dobu montáže?
Odpověď: Třídesková základna formy přidává vodicí desku a druhé vodicí rozhraní, což zvyšuje počet desek k vyrovnání a počet standardních dílů pro montáž. Doba montáže je obvykle delší než u dvoudeskového základu formy, protože přídavná deska musí být vyrovnána s vodícími sloupky a vratným systémem. Výběr by měl být proveden před objednáním základny formy na základě požadavků na systém vedení.
Otázka 2: Proč jsou tolerance standardních součástí u některých sestav důležitější než tolerance desky základny formy?
Odpověď: Standardní díly tvoří rozhraní, která řídí pohyb a vyrovnání. Vodicí sloupek, který se neshoduje s pouzdrem, nebo vratný kolík, který nesedí na vyhazovací desce, způsobí zablokování, i když jsou desky v toleranci. Tolerance standardních dílů jsou proto rozhodující pro uložení sestavy a měly by být specifikovány jako spárované sady spíše než jako jednotlivé položky katalogu.
Otázka 3: Jaké je nejrizikovější rozhraní v sestavě základny formy a standardní součásti?
Odpověď: Rozhraní vodícího sloupku a pouzdra je rozhraní s nejvyšším rizikem, protože řídí vyrovnání celého stohu desek. Pokud sloupky nejsou rovnoběžné nebo pouzdra nejsou soustředná, desky se zavážou. Druhým nejvyšším rizikem je rozhraní vyhazovací desky a vratného čepu, které řídí pohyb vyhazovací desky. Obě rozhraní by měla mít v objednávce explicitní požadavky na přizpůsobení.
Otázka 4: Jak tloušťka desky ovlivňuje sestavu formy?
Odpověď: Tloušťka desky ovlivňuje celkovou výšku stohu, výšku uzavření formy a lícování se strojem. Pokud je deska tlustší nebo tenčí než standardní, musí být sousední desky a délka vyhazovacího kolíku upraveny tak, aby byla zachována výška stohu a funkce vyhazovače. Konfigurace, která používá standardní tloušťku desky, snižuje zátěž při seřizování během montáže.
Otázka 5: Jakou dokumentaci by měl dodavatel poskytnout k sadě Moldbase a Standard Part?
Odpověď: Dodavatel by měl poskytnout montážní výkres se stohem desek, rozložením vodícího sloupku, vzorem vyhazovače, rozhraním stroje a údaji o přizpůsobení pro vysoce riziková rozhraní. Dokumentace by také měla obsahovat údaje o kontrole sladěného vodícího sloupku a sady pouzder a rovnoběžnosti vyhazovací desky. Tato dokumentace umožňuje montážnímu týmu ověřit lícování, spíše než ho objevit během montáže.
Kontaktujte Moldburger Mold Industry Co., Ltdk prodiskutování vaší konfigurace základny formy a standardních dílů a k vyžádání kontroly připravenosti sestavy před vaší další stavbou formy.