- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jakou kritickou roli hrají diapozitivy ve složitém pohybu plísní?
Uvnitř složité vstřikovací formy může pohyb jednoho saně určit, zda je díl vyroben bezchybně nebo sešrotován. Zvažte lisovaný automobilový konektor s bočním podříznutím. Hlavní jádro a dutina se nemohou jednoduše otevřít a zavřít pro uvolnění součásti; podříznutí by bylo zachyceno. Posuvný mechanismus se musí pohybovat bočně a zatahovat boční jádro před vysunutím dílu. Pokud se snímek pohne příliš brzy, součást se zdeformuje. Pokud se pohybuje příliš pozdě, díl praskne. Pokud se zaváže, forma je poškozená. To je kritická role sklíček při složitém pohybu formy. Jsou to součásti, které umožňují tvarování geometrií, které by jinak nebyly možné: podříznutí, vnitřní závity, boční otvory a složité obrysy. Skluzavka není jednoduchý kus oceli; je to přesný mechanismus, který musí spolehlivě fungovat po stovky tisíc cyklů. Design, materiály a přesnost výroby sklíček a jejich přidružených součástí určují úspěch formy.
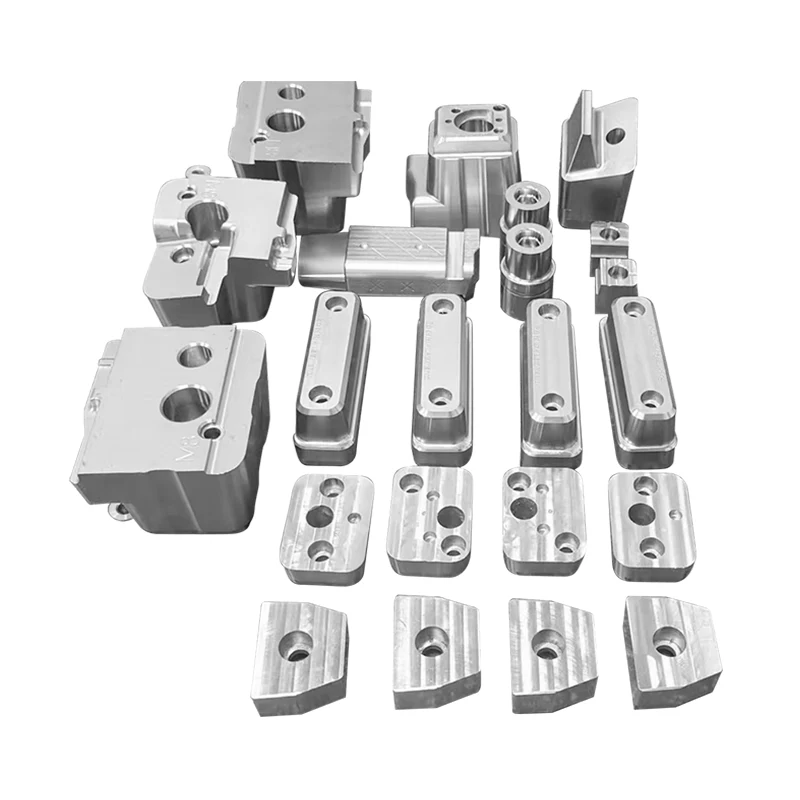
Důležitost skluzů při složitém pohybu formy nelze přeceňovat. Jsou to komponenty, které transformují jednoduchou otevřenou a zavřenou formu na sofistikovaný výrobní systém schopný vyrábět složité díly. Musí odolat vysokým tlakům při vstřikování, tepelným cyklům procesu a mechanickému opotřebení při opakovaném ovládání. Musí být přesně načasovány s otevíráním a zavíráním formy. A musí být vyráběny v tolerancích měřených v mikronech. Tento článek bude zkoumat kritickou roli sklíček ve složitém pohybu forem. Budeme se zabývat různými typy sklíček, konstrukčními principy, které zajišťují spolehlivý provoz, materiály a výrobními procesy, které určují jejich životnost, a opatřeními kontroly kvality, která zajišťují přesnost. Poskytneme také podrobné specifikace pro našePřesné součásti forem a vložkyz naší továrny v Moldburger Mold Industry Co., Ltd.
Obsah
- 1. Co je to skluzavka a proč je nezbytná?
- 2. Jaké jsou různé typy sklíček používaných ve složitých formách?
- 3. Jak se spouští a časuje posuvný pohyb?
- 4. Jaké materiály a úpravy zajišťují životnost skluzu?
- 5. Jaké principy návrhu zabraňují selhání posuvu?
- 6. Jaké specifikace definují vysoce kvalitní skluzavky a vložky?
- 7. Často kladené otázky (FAQ)
- 8. Závěr
1. Co je to skluzavka a proč je nezbytná?
Kluzák formy je mechanismus, který pohybuje částí dutiny formy nebo jádra bočně, kolmo na hlavní směr otevírání a zavírání formy. Účelem skluzu je vytvořit prvky, které by zabránily vyhození součásti, pokud by se forma jednoduše otevřela podél hlavní osy. Tyto prvky jsou známé jako podříznutí. Podříznutím může být boční otvor, vybrání, závit nebo jakákoli geometrie, která není zarovnána se směrem otvoru formy. Bez skluzu by byly tyto prvky zachyceny a součást by nemohla být odstraněna bez poškození. Snímek se před vysunutím dílu posune, což umožňuje čisté vyjmutí dílu. Níže uvedená tabulka shrnuje typy funkcí, které vyžadují snímky.
| Typ funkce | Popis | Je vyžadována akce snímku |
| Boční otvor | Otvor kolmý ke směru otevírání formy | Boční zatažení čepu jádra |
| Vnější podříznutí | Prohlubeň nebo výstupek na straně součásti | Boční pohyb dutinového bloku |
| Vnitřní podříznutí | Prohlubeň nebo výstupek na vnitřní straně součásti | Boční pohyb jádrového bloku |
| Vlákno | Vnitřní nebo vnější závity | Odšroubování nebo boční zatažení |
| Komplexní obrys | Geometrie, kterou nelze tvarovat jednoduchým přímým tahem | Víceosý pohyb |
NaMoldburger Mold Industry Co., Ltd., naše továrna se specializuje na návrh a výrobu přesných součástí a vložek forem, včetně sklíček. Máme bohaté zkušenosti s výrobou sklíček pro složité formy používané v automobilovém, lékařském a spotřebním průmyslu. Náš inženýrský tým úzce spolupracuje s konstruktéry forem, aby zajistil, že posuvný mechanismus bude optimalizován pro konkrétní geometrii součásti a požadavky výroby.
2. Jaké jsou různé typy sklíček používaných ve složitých formách?
Ve složitých formách se používá několik typů skluzů, z nichž každý je vhodný pro různé aplikace a geometrie součástí. Nejběžnější typy jsou saně s vačkovým čepem, hydraulické saně, saně s úhlovým čepem a mechanické saně. Posuvný čep s vačkou je nejběžnějším typem. Využívá vačkový kolík namontovaný v základně formy pro ovládání šoupátka, když se forma otevírá. Vačkový čep tlačí šoupátko bočně, když se formové desky oddělují. Hydraulické šoupátko používá hydraulický válec k pohybu šoupátka nezávisle na otvoru formy. To umožňuje složitější načasování a větší sílu. Šoupátko úhlového čepu používá úhlový čep k pohybu šoupátka při otevírání formy, podobně jako šoupátko vačkového čepu, ale s jinou geometrií. Mechanický šoupátko používá k pohybu šoupátka táhlo nebo ozubnicový mechanismus. Níže uvedená tabulka porovnává tyto typy snímků.
| Typ snímku | Způsob ovládání | Typická mrtvice | Schopnost síly | Typická aplikace |
| Posuvný čep vačky | Vačkový kolík v základně formy | 10 - 50 mm | Mírný | Malé až střední podříznutí |
| Hydraulická skluzavka | Hydraulický válec | 20 - 200 mm | Vysoký | Velké podříznutí, složité načasování |
| Úhlový kolík Slide | Úhlový kolík v základně formy | 10 - 40 mm | Mírný | Standardní podříznutí |
| Mechanická skluzavka | Táhlo nebo hřeben a pastorek | 5 - 100 mm | Variabilní | Speciální aplikace |
V naší továrně vyrábíme všechny typy kluzných prvků a jejich přidružených součástí, včetně kluzných bloků, kluzných kolejnic, vačkových čepů a otěrových desek. Používáme vysoce kvalitní materiály a přesné obrábění, abychom zajistili hladký a spolehlivý provoz našich saní. Náš technický tým může doporučit vhodný typ skluzu pro vaši konkrétní aplikaci.
3. Jak se spouští a časuje posuvný pohyb?
Ovládání a načasování posuvného pohybu jsou rozhodující pro úspěch složité formy. Saně se musí pohybovat ve správný čas v cyklu formy: poté, co se součást dostatečně ochladí, aby odolala deformaci, ale předtím, než je součást vyhozena. Pokud se sklíčko pohne příliš brzy, může být díl zdeformován nebo poškozen. Pokud se pohybuje příliš pozdě, může dojít k prasknutí dílu nebo poškození sklíčka. Časování je řízeno geometrií vačkového čepu nebo programováním hydraulického systému. U saní vačkového čepu délka a úhel vačkového čepu určují, kdy se šoupátko začne pohybovat a jak daleko se pohybuje. Vačkový kolík je obvykle namontován ve stacionární polovině formy a při otevírání formy zabírá se skluzem. Šoupátko se pohybuje bočně, když na něj vačkový čep tlačí. Níže uvedená tabulka shrnuje úvahy o načasování pohybu smykadla.
| Faktor časování | Popis | Vliv na kvalitu dílů |
| Zapojení kolíku vačky | Určuje, kdy se snímek začne pohybovat | Příliš brzy: částečné zkreslení; příliš pozdě: část praskne |
| Úhel kolíku vačky | Určuje zdvih a rychlost posuvu | Ovlivňuje dobu cyklu a opotřebení |
| Hydraulické časování | Programovatelné zpoždění a rychlost | Umožňuje optimalizaci pro složité díly |
| Slide Return | Skluzavka se musí vrátit, než se forma uzavře | Zabraňuje poškození plísní |
| Blokování | Bezpečnostní mechanismus zabraňující předčasnému zavření | Chrání plíseň a skluz |
Ve společnosti Moldburger Mold Industry Co., Ltd. používá naše továrna pokročilý CAD a simulační software k navrhování a ověřování načasování pohybu saní. Můžeme simulovat celý cyklus formy, abychom zajistili, že se suport pohybuje ve správný čas a nedochází k interferenci s ostatními součástmi formy. Naše precizní výroba zajišťuje, že vačkové čepy a kluzné bloky jsou vyrobeny s přesnými rozměry požadovanými pro správné načasování.
4. Jaké materiály a úpravy zajišťují životnost skluzu?
Trvanlivost skluzavky závisí na materiálech a úpravách použitých při její konstrukci. Saně musí odolat vysokým tlakům při vstřikování, tření při opakovaném pohybu a opotřebení taveninou abrazivního plastu. Nejběžnějšími materiály pro saně a jejich součásti jsou kalené nástrojové oceli, např. P20, H13 a S7. Tyto oceli nabízejí kombinaci vysoké pevnosti, houževnatosti a odolnosti proti opotřebení. Kluzné plochy jsou často potaženy nebo ošetřeny, aby se snížilo tření a prodloužila životnost. Mezi běžné úpravy patří nitridace, chromování a aplikace povlaků odolných proti opotřebení, jako je nitrid titanu (TiN) nebo uhlík podobný diamantu (DLC). Níže uvedená tabulka shrnuje materiály a úpravy použité v našich diapozitivech.
| Komponent | Materiál | Zacházení | Prospěch |
| Posuvný blok | P20, H13, S7 | Nitridace | Tvrdost povrchu, odolnost proti opotřebení |
| Posuvná kolejnice | H13, S7 | Chromování | Nízké tření, odolnost proti korozi |
| Cam Pin | H13, S7 | Nitridace, povlak TiN | Odolnost proti opotřebení, prodloužená životnost |
| Deska opotřebení | Bronz, P20 | Grafitová impregnace | Samomazné, nízké tření |
| Vodicí pouzdro | Bronz, ocel | Olejová impregnace | Hladký chod, snížené opotřebení |
V naší továrně používáme pouze vysoce kvalitní materiály a úpravy pro naše přesné součásti a vložky forem. Disponujeme vybavením a odbornými znalostmi k provádění nitridace, chromování a nátěrů ve firmě. Nabízíme také řadu standardních a vlastních otěrových desek a vodicích pouzder, aby vyhovovaly různým provedením saní. Naším cílem je poskytovat skluzavky, které spolehlivě fungují po celou dobu životnosti formy.
5. Jaké principy návrhu zabraňují selhání posuvu?
Konstrukce posuvného mechanismu musí brát v úvahu síly, pohyb a prostředí procesu vstřikování. Několik konstrukčních principů je kritických pro zabránění selhání posuvu. První je adekvátní vedení. Skluzavka musí být vedena po své dráze přesně. Toho se obvykle dosahuje pomocí vodicích kolejnic a otěrových desek. Vodicí kolejnice musí být dostatečně tuhé, aby odolávaly bočním silám působícím na saně, a třecí desky musí poskytovat povrch s nízkým třením. Druhou zásadou je správné zarovnání. Skluzavka musí být zarovnána s dutinou formy a jádrem. Nesprávné vyrovnání může způsobit zablokování, opotřebení a poškození součásti. Třetí zásadou je dostatečné předpětí. Saně musí být předepnuty proti vodicím kolejnicím, aby se eliminovala vůle. Tím je zajištěno, že se skluzavka pohybuje hladce a přesně. Čtvrtým principem je ochrana před kontaminací. Posuvný mechanismus musí být chráněn před plastovým bleskem, prachem a nečistotami. Toho se obvykle dosahuje pomocí těsnění nebo krytů. Níže uvedená tabulka shrnuje tyto principy návrhu.
| Princip designu | Implementace | Prospěch |
| Adekvátní vedení | Vodicí lišty, otěrové desky | Zabraňuje bočnímu pohybu, zajišťuje přesnost |
| Správné zarovnání | Přesné obrábění, kolíky | Zabraňuje zavazování a opotřebení |
| Dostatečné předpětí | Podložky, nastavitelné otěrové desky | Eliminuje hru, zajišťuje hladký pohyb |
| Ochrana před kontaminací | Těsnění, kryty, stěrače | Zabraňuje vniknutí nečistot do mechanismu |
| Mazání | Mazací armatury, olejové kanály | Snižuje tření, prodlužuje životnost |
Ve společnosti Moldburger Mold Industry Co., Ltd. se naše továrna řídí těmito konstrukčními principy při výrobě našich skluzů a vložek. Používáme přesné obrábění, abychom zajistili, že všechny komponenty do sebe správně zapadají. Pro hladký a přesný pohyb používáme vysoce kvalitní otěrové desky a vodicí lišty. A používáme těsnění a kryty, které chrání mechanismus před kontaminací. Naším cílem je poskytovat skluzavky, které spolehlivě fungují po celou dobu životnosti formy.
6. Jaké specifikace definují vysoce kvalitní skluzavky a vložky?
Mezi klíčové specifikace forem a vložek patří materiál, tvrdost, rozměrová tolerance, povrchová úprava a povlak. Níže uvedená tabulka poskytuje souhrn typických specifikací našich přesných součástí a vložek forem.
| Specifikace | Možnosti | Poznámky |
| Materiál | P20, H13, S7, 420SS, Bronz | Vybírá se na základě aplikace |
| Tvrdost | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Vyšší tvrdost pro odolnost proti opotřebení |
| Rozměrová tolerance | +/- 0,005 mm | Přesné broušení pro přizpůsobení |
| Povrchová úprava | Ra 0,2 - 0,4 um | Hladký povrch pro nízké tření |
| Povlak | Nitridace, Chrome, TiN, DLC | Vybírá se na základě požadavků na opotřebení |
| Dodací lhůta | 2 - 4 týdny | Záleží na složitosti a množství |
V naší továrně vyrábíme naše přesné součásti forem a vložky, které splňují tyto a další specifikace. Můžeme přizpůsobit materiál, tvrdost a povlak tak, aby vyhovovaly vašim specifickým požadavkům. Náš systém kontroly kvality zahrnuje kontrolu rozměrů, testování tvrdosti a měření povrchové úpravy, abychom zajistili, že každý komponent splňuje naše vysoké standardy.
7. Často kladené otázky (FAQ)
Otázka 1: Jaký je rozdíl mezi skluzavkou a zvedákem ve formě?
Odpověď: Snímek se pohybuje bočně, kolmo ke směru otevírání formy, aby vytvořil podříznutí na straně součásti. Zvedač se pohybuje pod úhlem, obvykle pro vytvoření podříznutí na vnitřní straně součásti nebo pro pomoc při vyhazování. Oba jsou mechanismy pro tvarování prvků, které nelze tvarovat jednoduchým přímým tahem, ale fungují v různých směrech a používají se pro různé geometrie.
Otázka 2: Jak určím požadovaný zdvih pro skluz?
Odpověď: Požadovaný zdvih pro suport je určen hloubkou podříznutí plus bezpečnostní rezervou. Posuvník se musí zasunout dostatečně daleko, aby se před vysunutím dílu zcela vyčistilo podříznutí. Obecně platí, že zdvih by měl být minimálně o 5-10 mm větší než hloubka podříznutí. Přesný zdvih závisí na geometrii součásti a konstrukci formy. Náš technický tým vám může pomoci vypočítat požadovaný zdvih pro vaši konkrétní aplikaci.
Otázka 3: Co způsobuje, že se sklíčko zadře nebo sváže?
Odpověď: Skluzavka se může zadřít nebo zablokovat z několika příčin: nedostatečné mazání, znečištění plastovým otřesem nebo úlomky, nesouosost skluzu nebo vodicích kolejnic, nedostatečné předpětí nebo opotřebení vodicích kolejnic a otěrových desek. Pravidelná údržba, včetně čištění a mazání, může zabránit většině problémů se zadřením. Pokud se sklíčko zasekne, mělo by být před dalším použitím rozebráno, zkontrolováno a opraveno.
Otázka 4: Jak často by se měly skluzavky formy udržovat?
Odpověď: Sklíčka forem by měla být kontrolována a udržována v pravidelných intervalech v závislosti na objemu výroby a lisovaném materiálu. Obecně platí, že sklíčka by měla být kontrolována po každých 10 000–50 000 cyklech. Kontrola by měla zahrnovat kontrolu opotřebení, ověření vyrovnání a mazání kluzných ploch. Preventivní údržba může prodloužit životnost skluzavky a zabránit neočekávaným prostojům.
Otázka 5: Lze skluzavky dodatečně namontovat na stávající formu?
Odpověď: V některých případech lze skluzavky dodatečně namontovat na stávající formu, ale jedná se o složitý proces, který vyžaduje pečlivé inženýrství. Forma musí mít dostatečný prostor pro posuvný mechanismus a základna formy musí být upravena pro umístění vačkových čepů nebo hydraulických válců. Dovybavení je často dražší a časově náročnější než navrhování skluzu do formy od začátku. Náš technický tým může zhodnotit vaši formu a poradit, zda je možné dodatečné vybavení.
8. Závěr
Skluzavky hrají klíčovou roli ve složitém pohybu forem, protože umožňují výrobu dílů s podříznutím, bočními otvory, závity a dalšími prvky, které nelze formovat pomocí jednoduché otevřené a zavřené formy. Jsou to přesné mechanismy, které musí být navrženy, vyrobeny a udržovány podle nejvyšších standardů. Materiály, úpravy a konstrukční principy použité při jejich konstrukci určují jejich spolehlivost a životnost. Ve společnosti Moldburger Mold Industry Co., Ltd. se naše továrna specializuje na výrobu přesných součástí forem a vložek, včetně skluzů, kluzných bloků, vačkových čepů a otěrových desek. Disponujeme odbornými znalostmi a vybavením pro výrobu vysoce kvalitních komponent, které splňují nejnáročnější požadavky. Náš technický tým úzce spolupracuje s našimi zákazníky, aby zajistil, že každá součást je optimalizována pro jejich konkrétní aplikaci.
Ať už navrhujete novou formu nebo udržujete stávající formu, zveme vás, abyste nás kontaktovali a probrali vaše požadavky. Můžeme poskytnout vzorky, technická data a pomoc s návrhem. Náš závazek ke kvalitě a spokojenosti zákazníků z nás udělal důvěryhodného partnera pro výrobce forem a formovače po celém světě.
Kontaktujte Moldburger Mold Industry Co., Ltdprodiskutovat vaše požadavky na přesné součásti forem a vložky a zjistit, jak mohou naše sklíčka zlepšit výkon a spolehlivost vašich složitých forem.